Как спроектировать комплексную автоматическую линию фасовки: от взвешивания до готовой паллеты
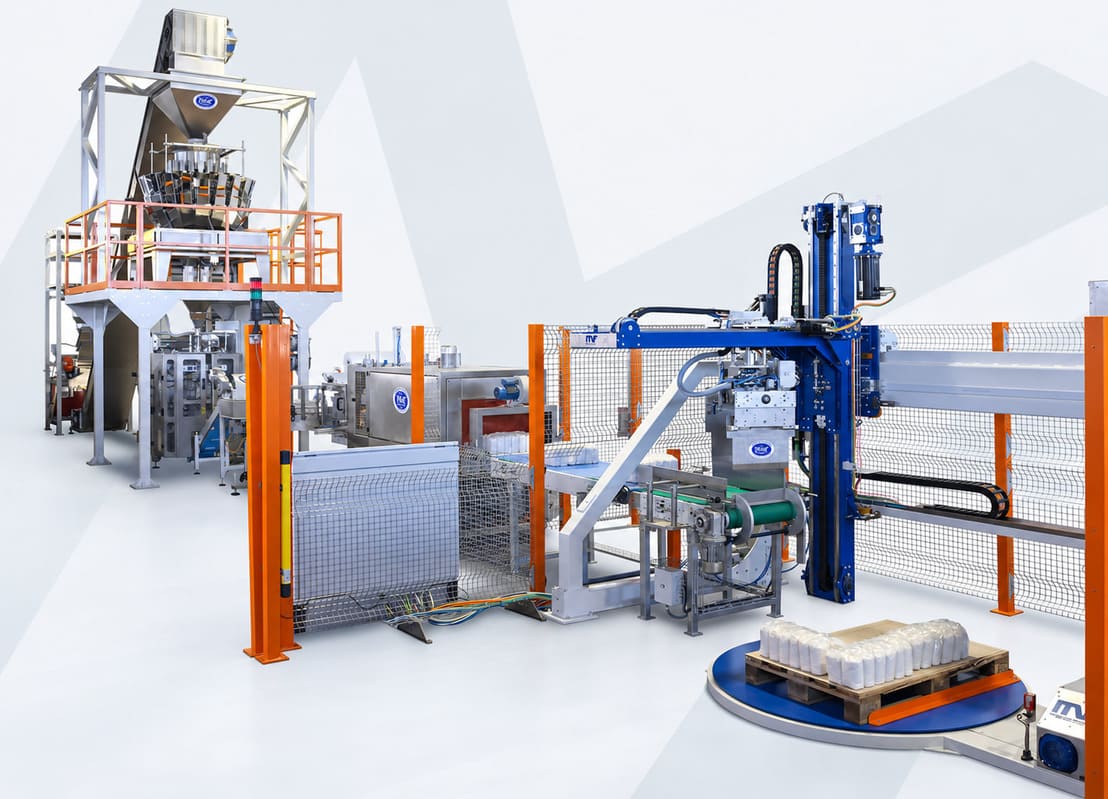
Проектирование автоматической линии фасовки начинается с определения результата, которого должен достичь весь процесс. Выбор фасовочной машины — лишь часть проекта: итоговая производительность зависит также от подачи и дозирования продукта, типа упаковки, закрытия мешков, транспортировки и дальнейшей работы с паллетами.
Поэтому универсальной конфигурации для любого предприятия не существует. Проект должен учитывать реальные свойства продукта, производственные цели, доступное пространство и уже установленное оборудование. С самого начала необходимо проверить, как разные этапы будут работать вместе.
1. Определить исходные данные до выбора оборудования
Первый шаг — составить полную картину условий работы. Фасуемый продукт, масса упаковки, тип мешка, способ закрытия, требуемая часовая производительность, доступное пространство и конфигурация паллеты напрямую влияют на структуру линии.
Не менее важно определить границы поставки. Продукт может поступать из силоса, станции разгрузки биг-бэгов или уже существующего технологического участка. Кроме того, у заказчика может быть оборудование до или после фасовочной машины, которое необходимо сохранить и интегрировать. Поэтому проектирование должно опираться на то, что действительно имеется на предприятии, и на требуемые показатели.
Данные, наиболее важные для проекта
Что необходимо определить
Как это влияет на линию
Продукт
Определяет способ дозирования и транспортировки, а также возможную потребность в аспирации или дополнительной обработке.
Мешок и его закрытие
Влияют на захват, открывание, наполнение, закрытие и итоговую форму упаковки.
Требуемая производительность
Позволяет проверить согласованность производительности всех участков и избежать узких мест.
Доступное пространство
Влияет на габариты линии, доступ к оборудованию, служебные проходы и возможность расширения.
Готовая паллета
Определяет схему укладки, количество слоёв, устойчивость груза и организацию завершающих операций.
2. Продукт определяет способы дозирования и транспортировки
Знать только массу упаковки недостаточно. Насыпная плотность, размер частиц, сыпучесть, влажность, содержание воздуха и хрупкость могут менять поведение материала при взвешивании и перемещении, а следовательно, и показатели всей линии.
Для очень сыпучего продукта нужны иные решения, чем для материала, склонного к уплотнению. Если продукт пылит, следует предусмотреть соответствующие точки аспирации; если он хрупкий, взвешивание и транспортировка должны свести повреждения к минимуму. При необходимости испытания образцов позволяют проверить поведение материала до определения окончательной конфигурации.
Требования различаются и по отраслям: при работе с мукой и другими порошкообразными продуктами важно удерживать пыль; для кормов для домашних животных существенными могут быть размер и хрупкость гранул. Соль, сахар, зерно и пластиковые гранулы также имеют разные свойства, влияющие на выбор материалов оборудования, способ дозирования и обработку продукта.
3. Мешок — неотъемлемая часть процесса
Материал, размеры, толщина, форма горловины, наличие боковых фальцев и способ закрытия мешка должны соответствовать требованиям автоматизации. Слишком большие отклонения размеров могут затруднить захват, открывание, наполнение или закрытие мешка и привести к остановкам производства.
Мешок влияет и на последующие этапы. Распределение продукта определяет конечную форму упаковки, а значит, и её устойчивость на паллете. Поэтому продукт, мешок и машину необходимо оценивать вместе, а не как три независимых элемента.
4. Рассчитать производительность всей линии
Номинальная скорость отдельной машины не всегда равна фактической производительности всей линии. Дозирование, фасовка, закрытие мешков, транспортировка и паллетирование должны иметь согласованную пропускную способность. Если какой-либо участок не справляется с потоком от предыдущего, он становится узким местом линии.
Та же логика действует и до фасовки: машина, рассчитанная на определённую скорость, не достигнет её без достаточно непрерывной подачи продукта. Поэтому проект должен исходить из требуемого объёма производства. Необходимо проверить вклад каждого участка в достижение общей цели, учитывая также смену форматов и потребность в гибкости в будущем.
Эффективность линии определяется не отдельным расчётом каждой машины, а проверкой пропускной способности и непрерывности всего процесса.
5. От мешка до паллеты: проектирование завершающих операций
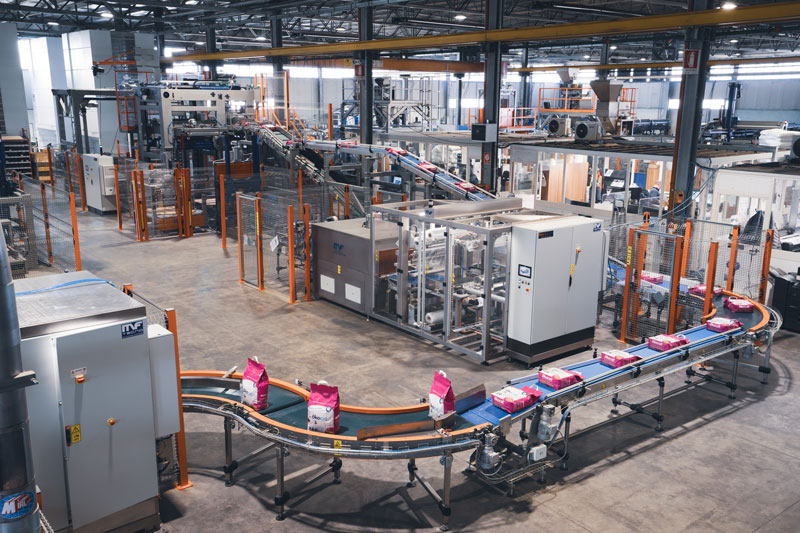
После наполнения и закрытия мешок перемещается на следующие участки по ленточным или роликовым конвейерам, а затем поступает на паллетирование. Размеры паллеты, схема укладки мешков, количество слоёв и итоговая высота должны быть известны уже на этапе проектирования, поскольку от них зависят система паллетирования и устойчивость груза.
В зависимости от логистических требований после паллетирования можно предусмотреть обмотку паллеты или другой способ стабилизации груза. Таким образом, проектировать нужно не только правильно наполненный мешок, но и непрерывный поток до готовой паллеты, подготовленной к дальнейшему перемещению или хранению.
6. Компоновка, обслуживание и возможность расширения
Компоновка нужна не только для проверки того, поместятся ли машины в доступном пространстве. Длину, ширину и высоту здания, существующее оборудование, точки аспирации, проходы и маршруты погрузчиков необходимо рассматривать вместе с доступом для очистки и обслуживания.
Слишком узкие проходы, неоправданно длинные участки транспортировки или труднодоступные компоненты могут усложнить повседневную эксплуатацию линии. Если пространство позволяет, возможность её будущего расширения — например, добавления участка паллетирования — также следует оценивать с самого начала.
7. Зачем проектировать линию как единую систему
Когда продукт, мешок, производительность, компоновка и завершающие операции рассматриваются вместе, выбор комплексной линии становится техническим результатом проектирования, а не простым объединением нескольких машин. Каждый участок должен правильно принимать продукт от предыдущего и передавать его следующему с согласованной производительностью.
Это не означает, что каждый проект должен начинаться с нуля: линия может включать уже имеющееся оборудование. Однако интерфейсы, логика управления, производительность и зоны ответственности на протяжении всего процесса должны определяться согласованно.
Подход MF TECNO к комплексным линиям
MF TECNO разрабатывает комплексные линии, выполняя предварительный анализ, компоновку, проектирование, испытания, монтаж, пусконаладку и обслуживание. Собственное производство позволяет адаптировать конфигурацию к особенностям продукта, упаковки и предприятия, согласуя фасовку с последующими этапами транспортировки, паллетирования и работы с паллетами.
Для заказчика единая точка взаимодействия по разным участкам линии упрощает согласование интерфейсов, сервисное обслуживание и обеспечение запасными частями. Это особенно важно, когда процесс включает несколько машин и должен обеспечивать непрерывность производства.
От производственных требований к комплексному проекту
Проектирование автоматической линии фасовки начинается с требуемого результата и реальных условий, в которых ей предстоит работать. Продукт, упаковку, производительность, компоновку и готовую паллету необходимо оценивать как взаимосвязанные параметры одного процесса.
 БЕСПЛАТНАЯ ПРЕДВАРИТЕЛЬНАЯ ЦЕНА
 машины




 Запрос информации
