So planen Sie eine komplette automatische Absacklinie: vom Wiegen bis zur fertigen Palette
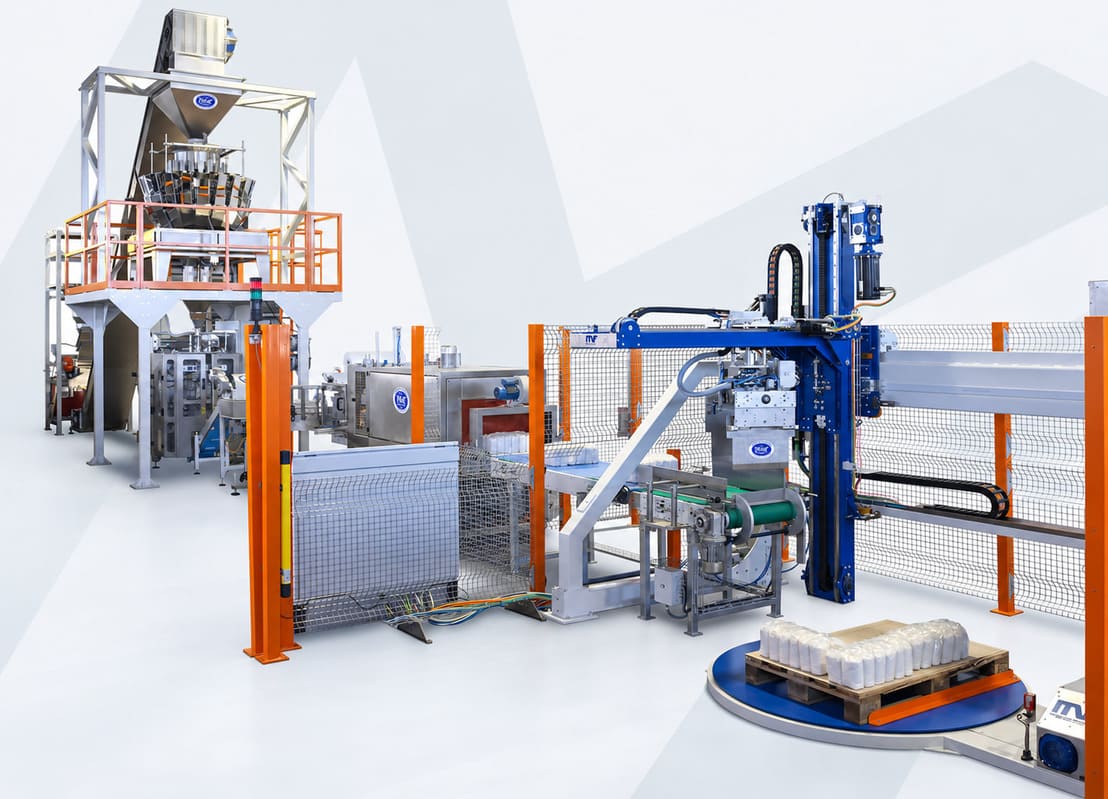
Wer eine automatische Absacklinie plant, muss vom Ergebnis ausgehen, das der gesamte Prozess erreichen soll. Die Wahl der Absackmaschine ist nur ein Teil des Projekts: Die tatsächliche Leistung hängt auch davon ab, wie das Produkt zugeführt und dosiert wird, von der Verpackungsart, dem Verschlusssystem, dem Sacktransport und dem Palettenhandling am Ende der Linie.
Deshalb gibt es keine Standardkonfiguration, die für jedes Werk passt. Das Projekt muss auf den realen Eigenschaften des Produkts, den Produktionszielen, dem verfügbaren Platz und den bereits vorhandenen Anlagen aufbauen – und von Anfang an prüfen, wie die einzelnen Prozessschritte zusammenarbeiten.
1. Projektdaten festlegen, bevor die Maschinen ausgewählt werden
Der erste Schritt besteht darin, ein vollständiges Bild der Betriebsbedingungen zu erstellen. Abzufüllendes Produkt, Format, Sacktyp, Verschlusssystem, geforderte Stundenleistung, verfügbarer Platz und Palettenkonfiguration sind Informationen, die den Aufbau der Linie unmittelbar bestimmen.
Ebenso wichtig ist die Festlegung des Lieferumfangs. Das Produkt kann aus einem Silo, einer Big-Bag-Entleerstation oder einem bestehenden Prozessabschnitt kommen; ebenso kann der Kunde bereits vor- oder nachgelagerte Maschinen besitzen, die beibehalten und integriert werden müssen. Das Projekt muss daher von dem ausgehen, was im Werk tatsächlich vorhanden ist, und von der Leistung, die erreicht werden soll.
Die Daten mit dem größten Einfluss auf das Projekt
Festzulegende Daten
Warum sie die Linie beeinflussen
Produkt
Bestimmt die Art der Dosierung, die Fördertechnik sowie einen eventuellen Bedarf an Absaugung oder Behandlung.
Sack und Verschluss
Beeinflussen Sackaufnahme, Öffnen, Befüllen, Verschließen und die endgültige Form der Verpackung.
Geforderte Leistung
Dient zur Prüfung, ob alle Abschnitte kompatible Kapazitäten haben und keine Engpässe entstehen.
Verfügbares Layout
Beeinflusst Platzbedarf, Zugänglichkeit, Servicewege und Erweiterungsmöglichkeiten.
Fertige Palette
Legt Packschema, Lagenanzahl, Ladungsstabilität und das Handling am Linienende fest.
2. Das Produkt bestimmt Dosierung und Fördertechnik
Das Füllgewicht allein reicht nicht aus. Schüttdichte, Korngröße, Fließfähigkeit, Feuchtigkeit, Belüftung und Bruchempfindlichkeit können das Verhalten des Materials beim Wiegen und Fördern verändern – und damit die Leistung der gesamten Linie.
Ein sehr gut fließendes Produkt erfordert andere Lösungen als ein Material, das zur Verdichtung neigt. Staubt das Produkt, müssen geeignete Absaugstellen vorgesehen werden; ist es bruchempfindlich, müssen Wiegen und Fördern möglichst schonend erfolgen. Bei Bedarf lässt sich das tatsächliche Materialverhalten durch Versuche mit Produktmustern überprüfen, bevor die endgültige Konfiguration festgelegt wird.
Auch die Anforderungen der einzelnen Branchen unterscheiden sich: Mehl und andere pulverförmige Produkte verlangen besondere Aufmerksamkeit bei der Staubeindämmung; im Bereich Tiernahrung können Größe und Bruchempfindlichkeit der Kroketten entscheidend sein; Salz, Zucker, Getreide und Kunststoffgranulat haben jeweils unterschiedliche Eigenschaften, die Werkstoffe, Dosierung und Handling beeinflussen.
3. Der Sack ist fester Bestandteil des Prozesses
Material, Abmessungen, Wandstärke, Form der Sacköffnung, Seitenfalten und Verschlusssystem müssen automatisierungsgerecht sein. Zu große Toleranzen können Probleme bei der Sackaufnahme, beim Öffnen, Befüllen oder Verschließen verursachen und zu Produktionsunterbrechungen führen.
Der Sack beeinflusst auch alles, was nach dem Absacken geschieht. Die Verteilung des Produkts im Sack bestimmt dessen endgültige Form und damit die Stabilität auf der Palette. Deshalb müssen Produkt, Sack und Maschine gemeinsam betrachtet werden – nicht als drei voneinander unabhängige Elemente.
4. Die Leistung der gesamten Linie auslegen
Die Nennleistung einer einzelnen Maschine entspricht nicht zwangsläufig der tatsächlichen Leistung der Anlage. Dosierung, Absackung, Verschluss, Förderung und Palettierung müssen mit aufeinander abgestimmten Kapazitäten arbeiten. Kann ein Prozessschritt den Durchsatz aus dem vorherigen nicht bewältigen, wird er zum Engpass der Linie.
Dieselbe Logik gilt vorgelagert: Eine Absackmaschine, die für eine bestimmte Leistung ausgelegt ist, kann diese nicht erreichen, wenn die Produktzufuhr nicht kontinuierlich genug ist. Das Projekt muss daher von der geforderten Produktionsleistung ausgehen und prüfen, ob jeder Abschnitt zum selben Ziel beiträgt – unter Berücksichtigung von Formatwechseln und der langfristig benötigten Flexibilität.
Eine effiziente Linie entsteht nicht, indem jede Maschine einzeln ausgelegt wird, sondern indem Kapazität und Kontinuität des gesamten Prozesses überprüft werden.
5. Vom Sack zur Palette: auch das Linienende planen
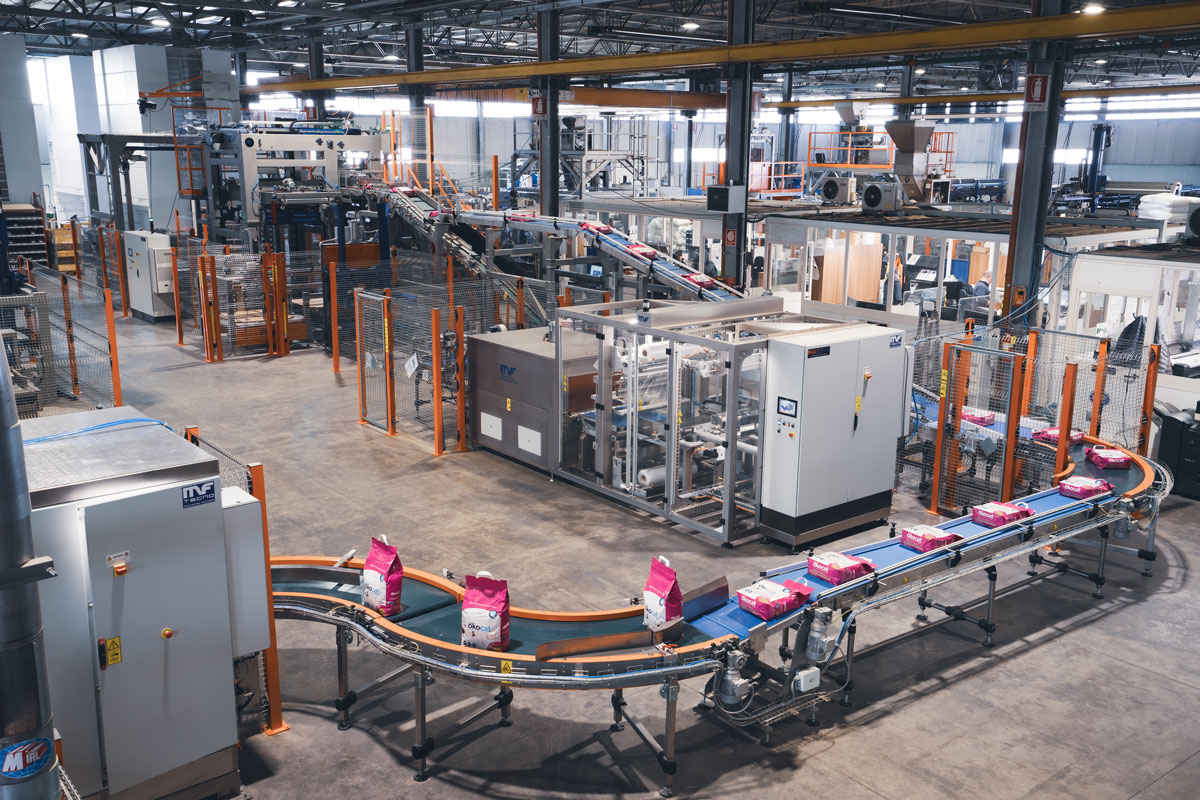
Nach dem Befüllen und Verschließen muss der Sack über Band- oder Rollenförderer zu den nachfolgenden Stationen und schließlich zur Palettierung transportiert werden. Palettenmaße, Sackanordnung, Lagenanzahl und Endhöhe müssen bereits in der Planungsphase bekannt sein, da sie sowohl das Palettiersystem als auch die Ladungsstabilität bestimmen.
Nachgelagert kann je nach logistischen Anforderungen auch eine Stretchwickelanlage oder ein anderes System zur Ladungssicherung vorgesehen werden. Ziel der Planung ist also nicht nur ein korrekt befüllter Sack, sondern ein kontinuierlicher Materialfluss, der das Produkt bis zur fertigen Palette begleitet – bereit für den weiteren Transport oder die Lagerung.
6. Layout, Wartung und Erweiterungsmöglichkeiten
Beim Layout geht es nicht nur darum, ob die Maschinen in den verfügbaren Raum passen. Länge, Breite und Höhe der Halle, vorhandene Anlagen, Absaugstellen, Verkehrswege und Staplerrouten müssen zusammen mit der Zugänglichkeit für Reinigung und Wartung betrachtet werden.
Zu enge Durchgänge, unnötig lange Förderstrecken oder schwer erreichbare Komponenten können den täglichen Anlagenbetrieb erschweren. Wenn es der Platz zulässt, sollte auch eine spätere Erweiterung der Linie – zum Beispiel um eine Palettierstation – von Anfang an berücksichtigt werden.
7. Warum die Linie als ein Gesamtsystem geplant werden sollte
Werden Produkt, Sack, Produktionskapazität, Layout und Linienende gemeinsam betrachtet, ist die Entscheidung für eine Komplettlinie eine technische Konsequenz des Projekts – und nicht einfach die Aneinanderreihung mehrerer Maschinen. Jeder Prozessschritt muss das Produkt sauber vom vorherigen übernehmen und mit kompatibler Leistung an den nächsten übergeben.
Das bedeutet nicht, dass jedes Projekt bei null beginnen muss: Eine Linie kann auch bereits vorhandene Anlagen integrieren. Es bedeutet jedoch, dass Schnittstellen, Steuerungslogik, Kapazitäten und Verantwortlichkeiten für den gesamten Prozess koordiniert festgelegt werden müssen.
Der Ansatz von MF TECNO bei Komplettanlagen
MF TECNO realisiert Komplettlinien von der Voranalyse über Layout, Konstruktion, Tests, Montage und Inbetriebnahme bis hin zum Service. Durch die eigene Fertigung lässt sich die Konfiguration an Produkt, Verpackung und Werk anpassen und die Absackung mit den nachfolgenden Schritten – Fördertechnik, Palettierung und Palettenhandling – abstimmen.
Für den Kunden bedeutet ein einziger Ansprechpartner für alle Abschnitte der Linie auch eine einfachere Abwicklung von Schnittstellen, Service und Ersatzteilen – Aspekte, die besonders wichtig sind, wenn der Prozess mehrere Maschinen umfasst und eine hohe Produktionskontinuität gewährleisten muss.
Von der Produktionsanforderung zum Komplettprojekt
Die Planung einer automatischen Absacklinie beginnt also mit dem angestrebten Ergebnis und den realen Bedingungen, unter denen die Anlage arbeiten wird. Produkt, Verpackung, Leistung, Layout und fertige Palette müssen als Variablen ein und desselben Prozesses betrachtet werden.
 KOSTENLOSES ANGEBOT
 MASCHINEN




 Informationsanfrage
